Le dressage est généralement la première coupe qu'un nouveau machiniste apprend et la dernière à laquelle une main expérimentée cesse de penser, c'est exactement pourquoi cela cause encore des problèmes. Chuck une pièce à usiner, faites une passe à travers l'extrémité et vous obtenez une face plate et carrée sur laquelle travailler. Faites-le avec négligence et chaque opération qui suit hérite de l'erreur. Ce qui suit est la façon dont nous abordons le dressage sur un tour dans notre propre atelier : les habitudes de configuration, les chiffres à partir desquels nous partons et les défauts que nous finissons par corriger le plus souvent.
Ce que fait réellement le dressage sur un tour
Le surfaçage enlève de la matière à l'extrémité d'une pièce pour produire une surface perpendiculaire à l'axe de rotation. L'outil se déplace radialement, sur la face, plutôt que sur la longueur de la pièce. Le résultat est une face de référence : quelque chose contre lequel s'asseoir, mesurer ou s'accrocher lors d'une seconde opération.
La plupart du temps, la pièce est cylindrique et maintenue dans un mandrin à trois mors. Un mandrin à quatre mors ou une plaque frontale sort lorsque la pièce est irrégulière, à paroi mince ou doit être correctement réglée. Les arbres plus longs passent souvent entre les centres avec un chien d'entraînement assurant la rotation.
Deux choses définissent un bon visage. Il est plat dans tout ce que le dessin permet et il est carré par rapport à l'axe. La finition, l’état des bavures et la durée du cycle découlent tous de ces deux éléments. Une face qui semble brillante mais qui dépasse de quelques centièmes de millimètre poussera quand même un roulement hors de l'alignement, nous vérifions donc avec un indicateur plutôt qu'à l'œil nu.
Faire face ou tourner : alimentation différente, résultat différent
Les deux opérations sont souvent confondues car elles utilisent la même machine et fréquemment le même outil. La différence réside dans la direction dans laquelle l'outil se déplace par rapport à la pièce à travailler.
Comment distinguer une coupe de dressage d'une coupe de tournage à la machine. | Aspect | Face à | Tournant |
| Avance d'outil | Radial, sur toute la face d'extrémité | Axial, sur la longueur |
| Résultat | Face plate carrée à l'axe | Diamètre réduit, surface cylindrique |
| Profondeur mesurée | Au bout, le long de l'axe | Hors du diamètre, radialement |
| Vitesse de surface | Changements à mesure que l'outil traverse le visage | Constante à un diamètre donné |
| Utilisation typique | Équerrer une extrémité, nettoyer un trait de scie, former un épaulement | Mise à dimension d'un diamètre extérieur |
Configuration avant la première coupe
Presque tous les problèmes auxquels nous sommes confrontés commencent avant que l’outil ne touche le métal. Cinq minutes de préparation permettent d'économiser une pièce mise au rebut.
- Gardez le surplomb court. Saisir autant de pièce que l’opération le permet ; chaque millimètre supplémentaire qui dépasse des mâchoires ajoute une vibration que vous ne pourrez pas couper par la suite.
- Réglez l'outil sur la hauteur centrale. Un outil au-dessus du centre frotte et s'émousse rapidement, un outil en dessous du centre laisse un pépin au milieu du visage. Vérifiez par rapport au centre de la poupée mobile avec une règle ou un petit carré.
- Adaptez l'outil à la direction de coupe. Un outil de tournage à droite standard tenu de la manière habituelle coupe du côté d'approche, de sorte que vous avancez du diamètre extérieur vers l'intérieur avec la broche tournant vers vous.
- Verrouillez le chariot et réglez le composé de manière à ce que le coulisseau transversal déplace l'outil directement sur la face. Tout angle laissé dans l’enceinte transforme une face plate en cône.
- Éliminez les copeaux et assurez-vous que l'outil a de la place pour atteindre le centre de la pièce sans que le support n'encrasse le mandrin.
Une séquence de confrontation qui fonctionne
L'ordre ci-dessous est ce que nous enseignons dans l'atelier. Il convient aux tours manuels et se traduit directement en programme CNC.
- Écumez légèrement l'extrémité avec la broche tournant à une vitesse modérée et observez l'endroit où l'outil entre en contact pour la première fois. Une coupe partielle vous indique que la pièce à usiner n'est pas bien droite dans les mâchoires ou qu'elle a été sciée en biais.
- Réaliser la passe d'ébauche du bord extérieur vers le centre en laissant environ 0,2 mm à 0,5 mm de matière pour la finition.
- Rétractez, arrêtez la broche et vérifiez la longueur totale par rapport au dessin avant d'aller plus loin. Il est bien plus facile de retirer encore 0,3 mm que de le remettre en place.
- Effectuez la coupe de finition avec un bord tranchant, une avance plus légère et le même sens de déplacement, afin que la finition soit cohérente sur toute la face.
- Arrêtez-vous juste avant le point mort sur les machines manuelles, ou programmez l'outil pour dégager la ligne centrale sur une CNC, puis cassez le bord avec une lime fine ou un outil d'ébavurage pendant que la pièce tourne lentement.
Un point mérite d’être répété : à mesure que l’outil se rapproche de l’axe, la vitesse de surface tend vers zéro. La découpe y est plus proche du frottement que de la découpe, c'est pourquoi la finition se détériore souvent dans les derniers millimètres du visage. Une vitesse de broche légèrement plus élevée, une avance plus légère près du centre ou un contrôle constant de la vitesse de surface sur une CNC sont autant d'éléments utiles.
Vitesses, avances et profondeur de coupe
Les nombres dépendent du matériau, de la rigidité et de l'outillage, mais ce sont les plages à partir desquelles nous partons sur un tour raisonnablement serré avec des plaquettes en carbure.
Valeurs de départ pour un tour léger ; s'adapter au matériau, à la rigidité et à la finition souhaitée. | Paramètre | Ebauche | Finition |
| Profondeur de coupe | 0,5 mm à 2 mm | 0,1 mm à 0,4 mm |
| Avance par tour | 0,1 mm à 0,25 mm | 0,05 mm à 0,1 mm |
| Vitesse de broche | Réglé à partir du plus grand diamètre | Peut être surélevé pour un visage plus propre |
| Liquide de refroidissement | Inondation là où disponible | Application par inondation ou par pinceau léger |
Réglez la vitesse de broche à partir du plus grand diamètre que vous coupez, et non de la taille finie. Par exemple, une face de 40 mm et une face de 10 mm nécessitent des régimes très différents pour maintenir la même vitesse de surface, et le bord extérieur est l'endroit où se produit la majeure partie de la coupe.
Quand un visage tourne mal
La plupart des fautes rencontrées se trahissent dès les premières secondes. La lecture de la surface pendant la découpe évite beaucoup de conjectures.
- Marques de bavardage : un porte-à-faux trop important, un porte-outil desserré, une pièce non soutenue ou une avance trop lourde. Réduisez d’abord le surplomb, puis nourrissez.
- Face bombée ou convexe : l'outil n'est pas à la hauteur du centre ou le chariot transversal ne se déplace pas perpendiculairement à l'axe.
- Finition déchirée et tachée : un bord émoussé ou une vitesse de surface près du centre qui est trop faible pour couper proprement.
- Forte bavure sur le bord extérieur : une plaquette usée et une avance qui pousse plutôt que cisaille le métal.
- Pip laissé au milieu : l'outil s'est arrêté avant l'axe, ou la géométrie du nez de l'outil n'est pas adaptée au centrage.
Où la qualité du visage apparaît dans les pièces réelles
Un visage est rarement une fin en soi. Sur un arbre étagé, l'épaulement qui porte un roulement doit être placé à l'équerre par rapport au tourillon, sinon la précharge et le faux-rond disparaissent par la fenêtre. Sur une bague en bronze, les extrémités confrontées définissent la longueur installée et décident de la manière dont la pièce se place dans son logement. Les ébauches d'engrenages sont usinées sur les deux faces afin que l'épaisseur et le parallélisme tombent dans la tolérance avant la coupe des dents. Lorsque ces détails dérivent, toute l’assemblée vous en parle plus tard.
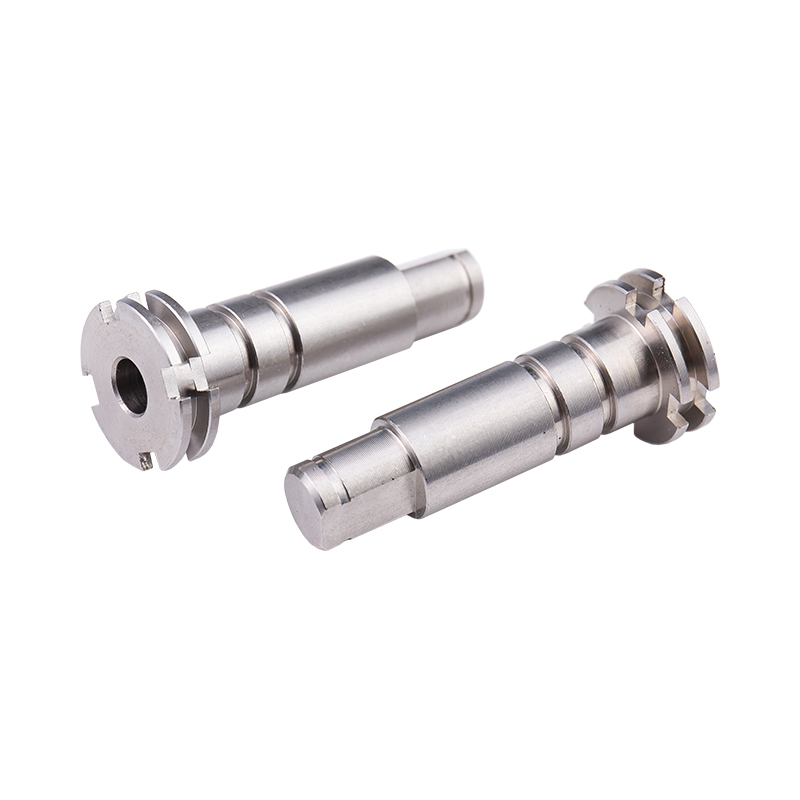 Arbre étagé d'entraînement en acier inoxydable personnalisé Arbre en acier inoxydable tourné sur mesure pour les connexions du moteur et des roulements, avec des spécifications et un traitement de surface adaptés à l'application ; le revêtement d'épaulement soutient la précision de l'assemblage. Voir le produit →
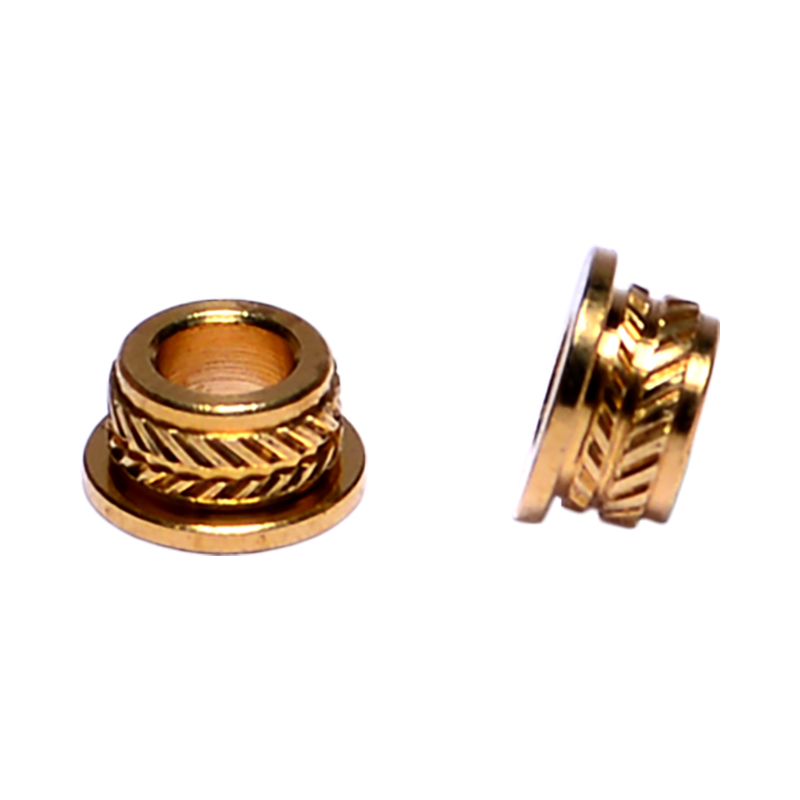 Bagues en bronze personnalisées pour la production B2B Douilles en bronze personnalisées d'un fabricant offrant un tournage CNC et une production à grand volume ; les extrémités à face aident à définir la longueur installée et l'assise dans les boîtiers. Voir le produit →
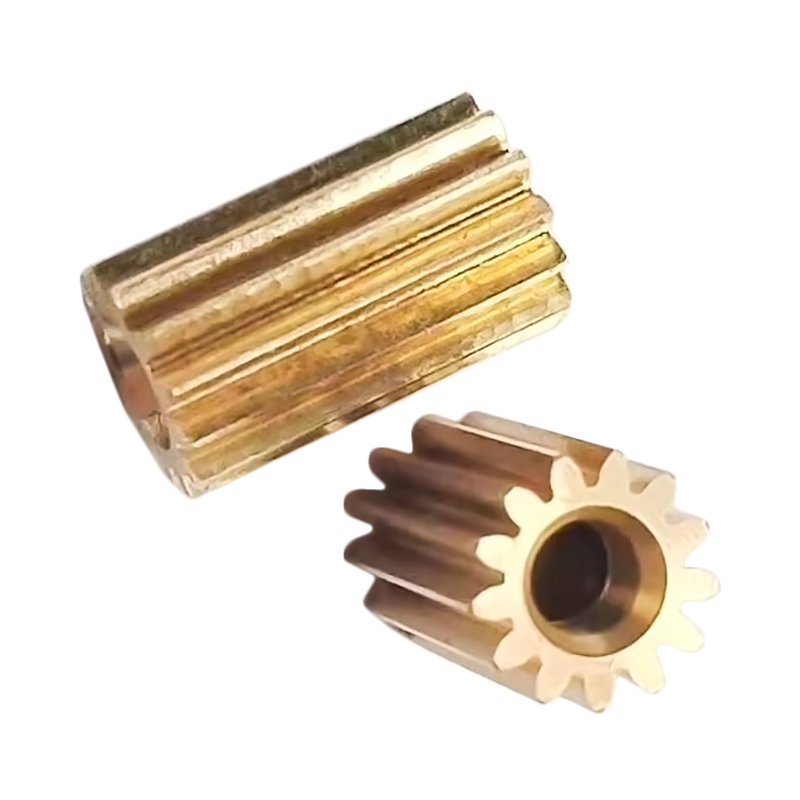 Engrenage droit en laiton personnalisé pour la transmission de puissance Engrenage droit tourné en laiton pour la transmission de puissance entraînée par un moteur, traité selon les spécifications et le traitement de surface demandés, avec un revêtement critique pour l'épaisseur et le parallélisme. Voir le produit →
C’est la raison pour laquelle nous traitons le dressage comme une étape métrologique plutôt que comme une étape d’ébauche. Les pièces sortant de nos cellules de tournage, de travail sur arbre étagé aux petites fixations, leur équerrage et leur longueur sont vérifiés plutôt que simplement mesurés pour leur diamètre. Notre équipe a rédigé l'approche plus large dans comment la précision dimensionnelle est maintenue tout au long d'un cycle de production , et l’opération de confrontation est le premier point de départ de la discipline.
Des habitudes qui gardent les visages plats
La durée de vie de l'outil et la patience comptent plus que n'importe quel réglage. Gardez un insert de rechange ou un outil fraîchement affûté à portée de main afin qu'un bord émoussé ne devienne jamais une raison pour mal finir le visage. Effectuez la passe supplémentaire à une profondeur plus légère au lieu de forcer une coupe lourde qui dévie la pièce. Ne laissez jamais la clé du mandrin dans le mandrin, gardez le manche de la lime dans votre main et loin du mandrin en rotation, et éliminez les longs copeaux filandreux avec un crochet ou une brosse plutôt qu'avec des doigts gantés. De petites habitudes comme celles-ci sont ce qui rend un atelier calme, et les opérateurs calmes font de meilleurs visages.
Le dressage sur un tour est une idée simple réalisée avec un grand nombre de petites décisions : combien de choses dépassent des mâchoires, où se trouve l'outil par rapport au centre, dans quelle direction il se déplace et quelle quantité de matière vous laissez pour le dernier passage. Faites-les correctement et l'opération prend quelques minutes et maintient la tolérance sans problème. Si vous vous trompez, l'erreur suit la pièce jusqu'à l'assemblage. Si une face de l'un de vos composants continue de s'écarter des spécifications, envoyez-nous le dessin et une photo de la finition de surface, et nous vous dirons ce que nous modifierions dans la configuration.


 Goujon en acier au carbone/acier inoxydable
 Goujons en forme de LL'utilisation de dents de roulement en acier inoxydable généralement enterrées dans la fondation en béton, pour les diverses colonnes de suppo...
 Goujons en forme de U en acier inoxydableL'utilisation de dents de roulement en acier inoxydable en flexion, car la forme en forme de U et son nom, les deux extrémités du filetage peu...
 Boulons en forme de U en acier au carboneL'utilisation de dents laminées en acier au carbone et le pliage de boulons en U peuvent être deux objets ou plus reliés ensemble pour former ...
 Colonnes d'écrous à rivets à pressionL'utilisation d'un matériau en acier au carbone fabriqué à partir d'une jetée froide est une tête cylindrique, le corps principal es...
 Colonne d'écrou à rivets à pression à trou traversantL'utilisation d'un matériau en acier au carbone fabriqué à partir d'une jetée froide est une tête cylindrique, le corps principal es...