Le dressage est généralement la première opération qu'un nouveau machiniste apprend, et c'est souvent celle qui décide tranquillement si une pièce est bonne ou mise au rebut. Si vous avez vu un outil se déplacer directement à l'extrémité d'une pièce en rotation et laisser derrière lui une surface plane et uniforme, vous avez déjà vu le dressage d'un tour en action. Ce qui semble simple demande plus de réflexion que la plupart des gens ne le pensent : la hauteur de l'outil, le sens d'avance, la vitesse de coupe et le maintien de la pièce apparaissent tous dans la face finie.
Ce guide couvre l'aspect pratique du dressage sur les tours manuels et CNC, depuis la configuration du travail jusqu'au dépannage, et se termine par les détails qui comptent lorsqu'une face plane doit respecter une tolérance en production.
Ce que fait réellement le dressage sur un tour
Le dressage réduit la longueur d'une pièce et produit une surface plane perpendiculaire à l'axe de rotation. La pièce tourne tandis qu'un outil à pointe unique traverse la face d'extrémité, généralement du diamètre extérieur vers le centre, ou inversement. Cette avance perpendiculaire constitue la principale différence avec le tournage, où l'outil se déplace parallèlement à l'axe et réduit le diamètre à la place.
Dans un atelier, le dresseur effectue plusieurs tâches à la fois :
- Crée une face de référence propre et carrée à partir de laquelle les opérations ultérieures peuvent être mesurées.
- Permet d'équerrer l'extrémité sciée ou brute de la barre afin que la pièce ait une longueur connue.
- Supprime le bord irrégulier laissé par une scie à ruban ou un outil de séparation.
- Prépare l'extrémité pour le perçage central, le chanfreinage ou le filetage.
Parce que beaucoup de choses en dépendent, une face qui n'est pas carrée, effilée ou bombée entraîne des erreurs à chaque étape suivante.
Configuration pour une coupe de parement nette
La plupart des problèmes rencontrés sont des problèmes d’installation déguisés. Avant de toucher le levier d'alimentation, veillez à quelques notions de base.
Tenue de travail et porte-à-faux
Saisissez la pièce aussi près des mâchoires du mandrin que l'opération le permet et gardez la longueur non supportée courte. Sur des disques ou des anneaux fins, un passage léger avec une avance douce bat une coupe lourde qui éloigne la pièce de l'outil. Si la face est la seule caractéristique à usiner, une mâchoire souple ou un simple dispositif de fixation fera souvent plus pour la précision que n'importe quelle modification des paramètres de coupe.
Hauteur de l'outil au centre
Réglez la pointe de l'outil exactement sur l'axe de la broche. Un outil placé au-dessus du centre laisse un petit bouton au milieu du visage ; placé en dessous du centre, il frotte, pousse le travail et produit une surface rugueuse et écrouie. Une jauge centrale, une règle en acier pincée entre l'outil et la pièce à travailler, ou un indicateur à cadran sur la glissière transversale vous rapprochera, et un léger test de coupe le confirme.
Choix des outils et géométrie
Les outils à droite et à gauche avancent dans des directions opposées, alors adaptez l'outil à la direction dans laquelle vous souhaitez vous déplacer et assurez-vous que le tranchant, et non le flanc, engage la pièce. Gardez le porte-à-faux de l'outil au minimum pour faciliter le travail. La géométrie de coupe positive convient aux machines plus légères, un petit rayon de nez donne une finition plus fine mais une pointe plus faible, et un rayon plus grand augmente suffisamment les forces de coupe pour brouter sur des pièces minces.
Face à l'intérieur ou face à l'extérieur
La direction de l’alimentation est une décision qui mérite d’être prise délibérément plutôt que par habitude.
- Face à l'extérieur (diamètre du centre vers l’extérieur) : la coupe commence près du milieu et se déplace vers l’extérieur. L'outil sort proprement du travail au niveau du bord extérieur, ce qui améliore souvent la finition sur la partie fermée de la face et pousse la bavure vers le diamètre extérieur, où une lime ou un chanfrein l'enlève facilement.
- Face à (diamètre extérieur vers le centre) : l'outil entre par le bord extérieur et termine au centre. Ceci est souvent préféré lorsqu'une bavure près de l'alésage est plus facile à gérer, ou lorsqu'une opération de perçage central ultérieure enlèvera de toute façon ce matériau.
De nombreux machinistes se dirigent vers le centre et effectuent la passe de finition vers l'extérieur. Quelle que soit la direction que vous choisissez, gardez-la cohérente dans un lot afin que les visages restent interchangeables.
Vitesses, avances et profondeur de coupe
L'une des particularités du surfaçage est que la vitesse de la surface change à mesure que l'outil se déplace. C'est au niveau du diamètre extérieur que le travail avance le plus rapidement ; près du centre, il bouge à peine. Sur un tour manuel fonctionnant à régime fixe, cela signifie que la jante est souvent coupée trop vite et le milieu trop lentement. Réduire légèrement la vitesse de broche et faciliter l’avance lors de la passe de finition donne généralement une face plus cohérente.
Points de départ approximatifs pour les passes de dressage en acier doux avec outillage en carbure ; ajuster en fonction de la rigidité de la machine, de la qualité de la plaquette et du matériau de la pièce à usiner. | Passer | Profondeur de coupe | Nourrir | Vitesse de surface | Objectif |
| Ebauche | 1,0 à 2,5 mm | 0,15 à 0,30 mm/tr | 120 à 180 m/min | Retirer le stock et l'extrémité sciée |
| Semi-fini | 0,3 à 0,8 mm | 0,10 à 0,20 mm/tr | 150 à 200 m/min | Planéité et longueur correctes |
| Finition | 0,05 à 0,20 mm | 0,05 à 0,12 mm/tour | 180 à 250 m/min | Finition finale et face de référence |
Problèmes courants et comment les résoudre
- Un nœud ou un pépin au centre. Presque toujours à la hauteur de l'outil. Remettez la pointe au centre et effectuez une nouvelle passe.
- Cône ou face bombée. Vérifiez l'alignement de la poupée mobile sur le travail de l'arbre, l'usure du chariot transversal et du composé, ainsi que la déflexion de l'outil sur les longs porte-à-faux.
- Chatter ou finition à motifs. Raccourcissez le porte-à-faux de l'outil, soutenez mieux la pièce, réduisez un peu la vitesse ou modifiez le rayon du nez.
- Une finition rugueuse et déchirée. Généralement un bord émoussé, une avance trop importante ou une vitesse qui ne convient ni au matériau ni à la plaquette.
- Bavures sur le bord. Ajoutez un petit chanfrein ou une légère passe d’ébavurage dans le cadre de l’opération plutôt qu’après coup.
Face à un tour CNC
Sur un tour CNC, la géométrie de la coupe est la même ; seul son contrôle change. Quelques points méritent d'être rappelés.
- Les passes de face sont programmées comme un mouvement rectiligne le long de l'axe X à un Z fixe, ou comme un cycle de face fixe tel que G72 sur de nombreuses commandes de style Fanuc.
- La vitesse de surface constante (G96) maintient une vitesse de coupe constante lorsque l'outil s'approche du centre. Associez-le à une pince à vitesse de broche maximale, sinon la broche s'emballe à mesure que le diamètre diminue.
- L'avance par tour maintient la charge de copeaux constante quel que soit le diamètre.
- Une passe de finition légère séparée, souvent de 0,1 à 0,2 mm, donne une finition prévisible et une planéité de la face.
La répétabilité est le véritable avantage, et elle dépend toujours de correcteurs d'outils et d'une première pièce vérifiée. Le fonctionnement d’arbres étagés est un bon exemple de cas où cela s’avère payant.
 Arbre étagé d'entraînement en acier inoxydable personnalisé Un arbre étagé en acier inoxydable tourné sur mesure pour la connexion d'un moteur, d'un roulement ou d'un accessoire, qui mérite d'être examiné pour la production reproductible d'arbres étagés et la précision des composants d'entraînement. Voir le produit →
Pourquoi le visage compte souvent plus que le diamètre
Sur les pièces qui s'empilent, s'assoient ou tournent, la face d'extrémité est la référence à partir de laquelle tout le reste est mesuré. Les arbres optiques en sont une bonne illustration : la face doit être plate et carrée pour que l'assemblage soit fidèle, sans faux-rond introduit au niveau de l'épaule. La même logique s'applique aux corps de vannes, aux ébauches d'engrenages et aux composants d'entraînement, où quelques micromètres d'erreur de face se transforment en bruit, vibrations ou usure prématurée en aval. C'est une grande partie de comment la précision dimensionnelle est maîtrisée en production en volume.
 Arbre optique personnalisé en acier inoxydable avec fente Un arbre optique tourné en acier inoxydable avec fente pour composants de joint mobile, fabriqué selon des spécifications personnalisées ; cela vaut la peine de vérifier où les faces carrées sont importantes. Voir le produit →
Faces d'accouplement sur les bagues et les logements
Les bagues montrent le revers de la médaille. Une bague en bronze à bride ou simple est pressée dans un boîtier et porte un arbre rotatif, de sorte que les deux faces d'extrémité doivent être carrées par rapport à l'alésage et exemptes de bavures en relief. Une bavure laissée sur une extrémité face peut arrêter complètement le siège de la bague, ce qui perd du jeu et se manifeste plus tard sous forme de chaleur et d'usure. Une passe de surfaçage propre suivie d'un léger chanfrein ne coûte presque rien et évite complètement cela.
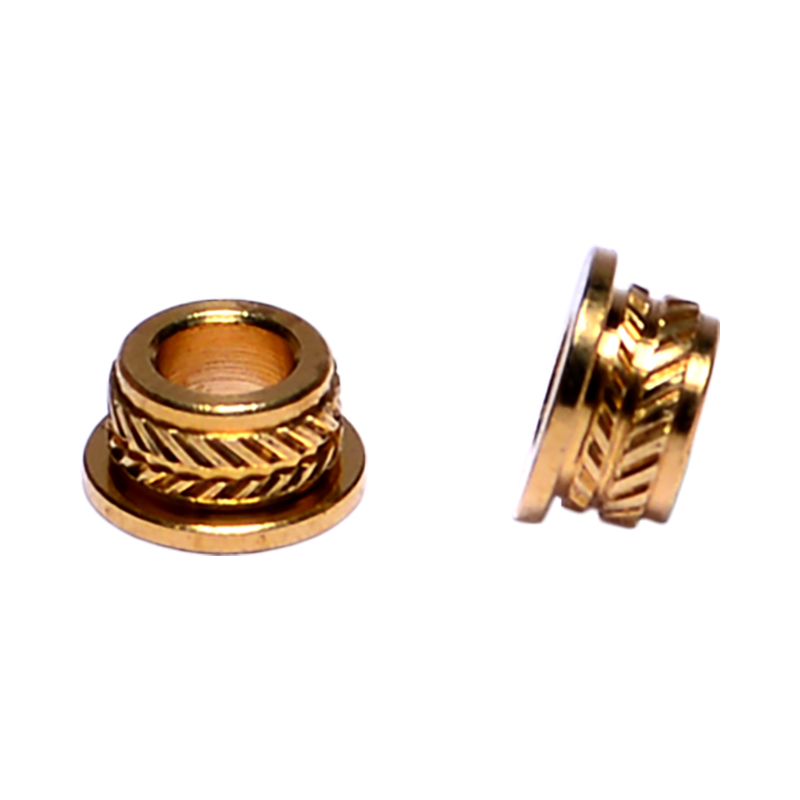 Bagues en bronze personnalisées pour la fabrication B2B Une option de bague en bronze personnalisée pour les besoins interentreprises ; Cela vaut la peine d'être vu lorsque la précision de l'assise, les faces sans bavures et la propreté des revêtements sont importantes dans les assemblages de boîtiers et d'arbres. Voir le produit →
Liste de contrôle avant votre prochaine coupe de parement
- Confirmez que la pièce à travailler est bien saisie avec un surplomb minimal.
- Placez la pointe de l'outil exactement au centre et vérifiez-la avec un test de coupe.
- Gardez le porte-à-faux de l'outil à la longueur la plus courte qui permette de réaliser le travail.
- Décidez de la direction d’alimentation avant de commencer et restez cohérent tout au long du lot.
- Grossier et lourd, puis effectuez une légère passe de finition pour la planéité et la finition.
- Vérifiez le visage avec une règle ou un indicateur, pas seulement à l’œil nu.
- Cassez le bord avec un petit chanfrein ou une passe d'ébavurage avant que la pièce ne quitte la machine.
Faire face récompense la patience plus que la puissance. Placez l'outil au centre, gardez la configuration rigide et laissez une légère passe de finition faire le travail, et la face sera plate, reproductible et prête pour toute opération à venir.
Kunshan Hong Yong Sheng Produits de quincaillerie de précision usine et moule des pièces exactement de ce type, depuis les noyaux d'arbre et les bagues jusqu'aux fixations et composants moulés par injection. Si vous avez un dessin dans lequel une extrémité à face doit respecter une tolérance, nos ingénieurs seront heureux de vous expliquer comment cela fonctionnerait en production.


 Goujon en acier au carbone/acier inoxydable
 Goujons en forme de LL'utilisation de dents de roulement en acier inoxydable généralement enterrées dans la fondation en béton, pour les diverses colonnes de suppo...
 Goujons en forme de U en acier inoxydableL'utilisation de dents de roulement en acier inoxydable en flexion, car la forme en forme de U et son nom, les deux extrémités du filetage peu...
 Boulons en forme de U en acier au carboneL'utilisation de dents laminées en acier au carbone et le pliage de boulons en U peuvent être deux objets ou plus reliés ensemble pour former ...
 Colonnes d'écrous à rivets à pressionL'utilisation d'un matériau en acier au carbone fabriqué à partir d'une jetée froide est une tête cylindrique, le corps principal es...
 Colonne d'écrou à rivets à pression à trou traversantL'utilisation d'un matériau en acier au carbone fabriqué à partir d'une jetée froide est une tête cylindrique, le corps principal es...