Pourquoi les pièces à plusieurs étages affichent des marques d'outils sur les tours conventionnels
Les acheteurs qui s'approvisionnent en arbres longs et minces avec de nombreuses marches, rainures et épaulements se heurtent souvent au même problème : les pièces finies présentent des marques d'outils visibles, des lignes de broutage ou de petites variations de diamètre d'une marche à l'autre. La cause est généralement la méthode d'usinage. Sur un tour conventionnel, la pièce est maintenue par une extrémité et l'outil de coupe travaille sur la pièce éloignée du mandrin. Sur une goupille ou un arbre mince, cette longueur non supportée fléchit sous la pression de coupe, ce qui laisse des ondulations sur la surface et fait dériver le diamètre sur la longueur de la pièce.
La répartition du travail sur plusieurs machines crée un deuxième problème. Chaque fois qu'une pièce est retirée et serrée à nouveau, une petite erreur d'alignement est introduite, de sorte que les marches ne sont plus parfaitement concentriques. Pour les pièces de cinq, six diamètres ou plus, cette erreur s’accumule rapidement. Notre usine résout ces deux problèmes en usinant ces composants en une seule pièce sur des tours CNC de type suisse, ce qui fait l'objet de cet article.
Comment fonctionne le tournage-fraisage CNC de type suisse
Un tour de type suisse, également appelé tour à poupée mobile, alimente la barre à travers une bague de guidage afin que les outils de coupe travaillent toujours très près du point où le matériau est supporté. La poupée déplace la barre le long de l'axe Z tandis que les outils restent dans une zone fixe près de la douille. Étant donné que le porte-à-faux non soutenu ne mesure que quelques millimètres de long, la déflexion est presque éliminée, même lorsque la pièce finie est longue et fine.
Traitement en une seule pièce dans une seule configuration
Moderne Tourneurs-fraiseuses CNC de type suisse combinez le tournage, le perçage, le fraisage, le filetage et les travaux de perçage transversal en un seul cycle. Une goupille à plusieurs étages avec plusieurs épaulements, un plat, un trou transversal et un filetage peut être complétée et découpée de la barre sans quitter la machine. La pièce n'étant jamais re-serrée, chaque diamètre reste concentrique aux autres et la pièce finie correspond au dessin de la première à la dernière étape.
Finition de surface stable de Ra0,8 dans la production de masse
Une rugosité de surface de Ra0,8 micromètres est une exigence courante pour les ajustements coulissants, les surfaces d'étanchéité et les pièces visibles. Atteindre cette valeur une fois sur un échantillon n'est pas difficile, mais la maintenir sur des dizaines de milliers de pièces l'est. Avec un usinage de type suisse, de faibles vibrations, un engagement constant de l'outil et un flux de liquide de refroidissement bien géré permettent d'obtenir une finition stable Ra0,8 en production de masse, sans marques d'outil visibles entre les étapes de la pièce.
Notre atelier de production et nos équipements
Notre usine est en activité depuis 18 ans. En 2016, nous avons investi plus de 30 millions de yuans pour achever un atelier de production standard couvrant 10 000 mètres carrés. Le sol est organisé en zones claires pour le stockage des matières premières, le tournage, le traitement secondaire, l'inspection et l'emballage, de sorte que chaque lot se déplace dans une direction à travers l'usine et reste facile à tracer.
- Tours CNC importés du Japon, ainsi que des tours CNC produits dans le pays pour le tournage général
- Tours automatiques de type suisse de haute précision fabriqués à Taiwan pour les pièces fines à plusieurs étages
- Centres d'usinage CNC pour les pièces nécessitant des travaux de fraisage plus importants ou plus complexes
- Plus de 60 ensembles d'équipements auxiliaires pour le perçage, l'ébavurage, le meulage et le nettoyage
- Plus de 100 ensembles d'instruments de test et de mesure pour l'inspection
Des rangées de tours automatiques se déroulent côte à côte dans l'atelier, chacun avec sa propre alimentation en liquide de refroidissement et sa propre collecte de copeaux. Cette disposition permet à un opérateur de surveiller plusieurs machines produisant la même pièce, de sorte que les différences entre les machines sont faciles à repérer et à corriger rapidement.
Choisir la bonne machine pour chaque pièce
L'usinage de type suisse n'est pas la réponse à tous les travaux. Choisir la bonne machine pour la géométrie permet de réduire les coûts et d'améliorer la qualité. Nos ingénieurs examinent chaque dessin et l'attribuent au processus qui lui convient le mieux.
| Caractéristique de la pièce | Meilleur processus | Raison |
| Arbre long et mince à plusieurs étages | Tour CNC de type suisse | L'outil fonctionne à proximité de la douille de guidage, déviation minimale |
| Petite épingle avec trou transversal ou plat | Tournage-fraisage de type suisse | Tournage et fraisage en une seule configuration |
| Douille ou manchon court et de plus grand diamètre | tour CNC | Maintien du mandrin rigide, efficace pour les pièces plus courtes |
| Bloc ou équerre à plusieurs faces | Centre d'usinage CNC | Fraisage et perçage multifaces |
| Fixation simple à grand volume | Ligne de production automatique | Temps de cycle le plus rapide par pièce |
Inspection à 100 % et par échantillonnage de pièces de précision
La précision de l’usinage ne signifie pas grand-chose sans preuve. Notre système d'inspection combine deux approches, en fonction de la pièce et des exigences de la commande. L'inspection par échantillonnage vérifie un nombre défini de pièces de chaque lot à des intervalles définis, à l'aide de micromètres, de jauges à broches, de jauges de hauteur, de testeurs de dureté et de testeurs de rugosité. Il s’agit de la méthode standard pour les commandes de gros volumes pour lesquelles la stabilité du processus a déjà été confirmée.
Pour les pièces critiques, nous appliquons une inspection à 100 pour cent, dans laquelle chaque pièce est vérifiée avant l'emballage. Les inspecteurs disposent les pièces sur des plateaux d'inspection et examinent chacune d'entre elles à la recherche de bavures, de rayures, de bosses et de défauts dimensionnels. L'équipement de tri automatisé permet de vérifier les dimensions et l'apparence à une vitesse plus élevée, et les pièces défectueuses sont séparées des bonnes avant d'atteindre la table d'emballage.
- Vérification des matériaux entrants pour la qualité, le diamètre et la rectitude
- Approbation de la première pièce avant chaque cycle de production
- Contrôles ponctuels en cours de processus sur la machine pendant le cycle
- Inspection finale à 100 % ou par échantillonnage basée sur la commande
Stockage et traçabilité des matériaux
Les bonnes pièces commencent par un bon stock de barres. La matière première est stockée sur des racks dédiés, chaque paquet étant étiqueté par qualité et taille de matériau afin que la mauvaise barre ne soit jamais chargée dans une machine. Nous travaillons régulièrement avec de l'acier inoxydable, de l'acier au carbone, de l'acier allié, du laiton et de l'aluminium. Garder les stocks organisés et étiquetés favorise également la traçabilité, car un lot fini peut être lié au lot de matériaux et à l'exécution de la machine qui l'a produit.
L'expérience derrière les machines
Les machines définissent les capacités, mais les hommes fournissent le résultat. Notre équipe de plus de 50 employés comprend un groupe central dans lequel plus de 70 pour cent ont plus de dix ans d'expérience dans la production de pièces tournées et de fixations. Les régleurs expérimentés savent comment ajuster les décalages d'outils, choisir les paramètres de coupe et régler l'alimentation en liquide de refroidissement afin qu'un tour de type suisse conserve une finition Ra0,8 stable sur une longue période. Cette expérience raccourcit la production d’essais, réduit les rebuts et garantit la fiabilité des dates de livraison.
Comment commander des pièces tournées de type suisse sur mesure
Le processus de commande est simple. Envoyez-nous un dessin, un fichier 3D ou un échantillon, et nos ingénieurs confirmeront si la pièce convient à l'usinage de type suisse, quelles tolérances et finitions de surface sont pratiques et quel matériau convient à l'application. Nous produisons ensuite un échantillon du premier article pour votre approbation avant de passer à la production de masse.
- Soumettez le dessin ou l'échantillon avec les exigences en matière de matériau, de quantité et de surface.
- Recevez une étude de faisabilité et un devis
- Approuver l'exemple du premier article
- Recevez le lot de production avec les dossiers d'inspection
Si vos pièces actuelles présentent des marques d'outils, des étapes inégales ou des lots incohérents, nous envoyer un dessin est le moyen le plus rapide de savoir si l'usinage de type suisse d'une seule pièce peut améliorer à la fois la qualité et le coût.


 Goujon en acier au carbone/acier inoxydable
 Goujons en forme de LL'utilisation de dents de roulement en acier inoxydable généralement enterrées dans la fondation en béton, pour les diverses colonnes de suppo...
 Goujons en forme de U en acier inoxydableL'utilisation de dents de roulement en acier inoxydable en flexion, car la forme en forme de U et son nom, les deux extrémités du filetage peu...
 Boulons en forme de U en acier au carboneL'utilisation de dents laminées en acier au carbone et le pliage de boulons en U peuvent être deux objets ou plus reliés ensemble pour former ...
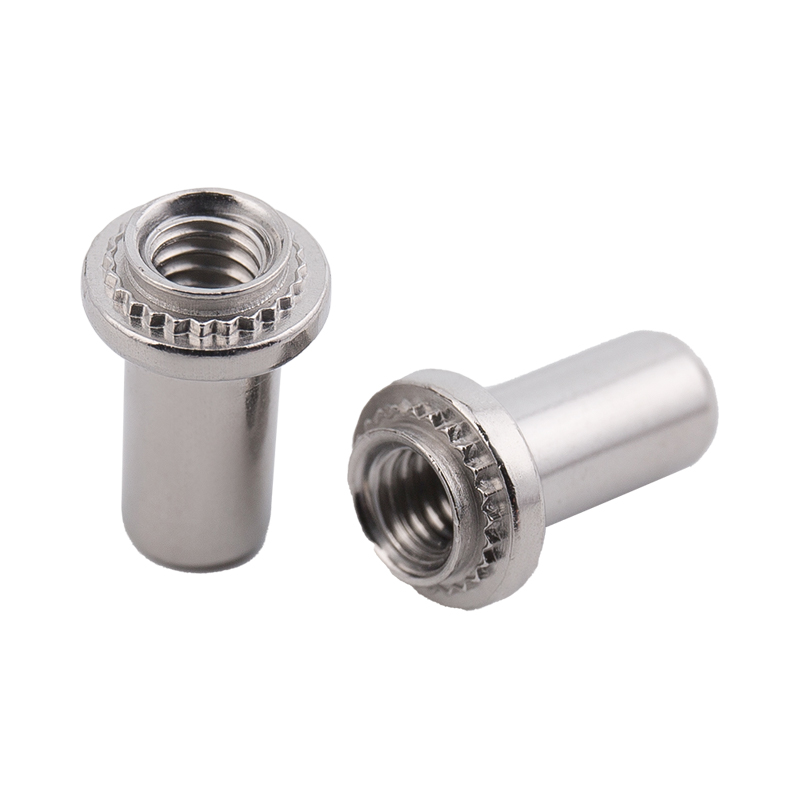 Colonnes d'écrous à rivets à pressionL'utilisation d'un matériau en acier au carbone fabriqué à partir d'une jetée froide est une tête cylindrique, le corps principal es...
 Colonne d'écrou à rivets à pression à trou traversantL'utilisation d'un matériau en acier au carbone fabriqué à partir d'une jetée froide est une tête cylindrique, le corps principal es...